Техническое углубленное изучение геометрии фланцев, выбора точек, систем покрытия и параметров установки, которые отличают надежные соединения от сбоев на месте.
Абстрактный
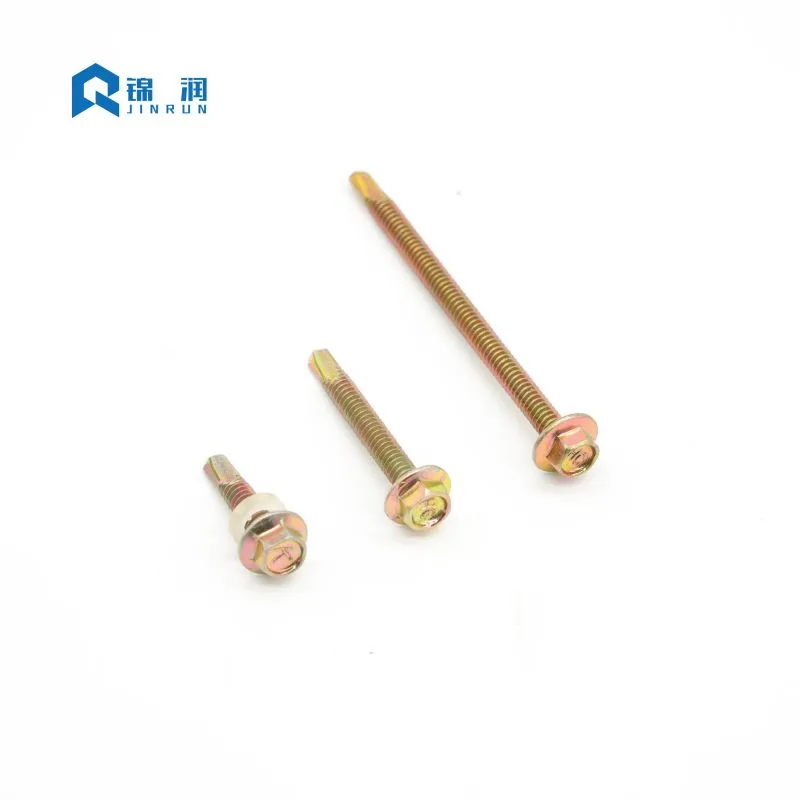
Немногие крепежные детали несут такую большую структурную ответственность и при этом так мало заметного признания, как крепежные детали.Самосверлящий винт с шестигранной головкой и фланцевой головкой. От металлической кровли и облицовки до крепления солнечных батарей и легкой конструкционной стали — этот винт должен сверлить, нарезать резьбу и зажимать за один проход — часто при ветре, дожде и в условиях коррозионного воздействия. В этой статье рассматривается инженерная логика интегрированной фланцевой головки, система номеров, определяющая совместимость толщины материала, технологии нанесения покрытий, определяющие срок службы, а также параметры установки, которые чаще всего неправильно используются в полевых условиях. Оно написано для подрядчиков, дистрибьюторов и составителей спецификаций, которым нужно больше, чем просто список в каталоге: им необходимо четкое понимание того, почему этот крепеж работает и как поддерживать его работоспособность в сложных строительных условиях.
Оглавление
- Анатомия конструкции: почему фланец меняет путь нагрузкиПерейти в раздел
- Стандарты, размеры и система счисления балловПерейти в раздел
- Выбор покрытия: подбор винта в зависимости от экспозицииПерейти в раздел
- Наука монтажа: скорость, давление и сжатие уплотненияПерейти в раздел
- Виды неудач, которые связаны с выбором и техникойПерейти в раздел
- Протоколы обеспечения качества и проверокПерейти в раздел
- Часто задаваемые вопросыПерейти в раздел
1. Анатомия конструкции: почему фланец меняет путь нагрузки
В обычной шестигранной шайбе используется отдельная шайба из неопрена или этилен-пропиленового каучука со стальной подложкой для распределения давления зажима. Головка фланца интегрирует опорную поверхность непосредственно в геометрию головки. Результат – это не просто удобство. Это меняет способ прохождения силы через соединение.
Фланец увеличивает площадь опоры под головкой, что снижает контактное напряжение на тонколистовой стали и предварительно окрашенной облицовке. Более низкое контактное напряжение снижает риск выгибания, разрушения покрытия и прорыва, когда соединение подвергается воздействию ветра или термоциклированию. Поскольку опорная поверхность обрабатывается или подвергается холодной штамповке как часть головки, нет отдельной шайбы, которая могла бы сместиться от центра, упасть во время установки или неравномерно сжаться.
Шестигранный привод одинаково функционален. Он принимает стандартную торцевую головку или гаечный ключ и передает крутящий момент с гораздо меньшим кулачком, чем крестовая шлицевая головка или выемка Пози. Это имеет значение, когда ожидается, что винт просверлит прогон, а затем зафиксирует панель, не проворачивая углубление для привода и не снимая головку. При больших объемах работ комбинация фланцевого подшипника и шестигранного привода позволяет с помощью одного инструмента (обычно шуруповерта со сцеплением) завинчивать тысячи крепежных деталей на одинаковую глубину.
Интегрированная опорная поверхность
При выборе крепежа для тонколистовой стали критическим инженерным фактором является распределение напряжений под головкой винта. Стандартная плоская шайба может согнуться или деформироваться под действием высокого крутящего момента, нарушая целостность соединения. Интегрированный фланец наСамосверлящий винт с шестигранной головкой и фланцевой головкойразработан с определенным соотношением толщины и диаметра, устойчивым к изгибу. Эта жесткая опорная поверхность обеспечивает равномерное распределение нагрузки зажима по соединяемым материалам. В применениях с изолированными панелями фланец предотвращает протягивание головки винта через относительно мягкую внешнюю оболочку панели, обеспечивая водонепроницаемость даже при динамических ветровых нагрузках.
Шестигранный привод против крестообразных углублений
Выбор типа привода существенно влияет на эффективность установки и надежность соединения. Крестообразные выемки, такие как Phillips или Pozi, предназначены для выдвижения при достижении определенного порога крутящего момента — функция, изначально предназначенная для предотвращения чрезмерной затяжки при массовом производстве. Однако в строительстве, где самосверлящие винты должны прорезать сталь, эксцентрик крайне нежелателен. Шестигранный привод обеспечивает надежное шеститочечное соединение, которое позволяет оператору применять необходимый крутящий момент для сверления отверстия и нарезания резьбы без проскальзывания сверла. Такое принудительное зацепление снижает утомляемость оператора, минимизирует износ долота и гарантирует передачу полного крутящего момента на режущую кромку.
Геометрия резьбы и зацепление
Профиль резьбы самосверлящего винта оптимизирован как для резки, так и для зажима. Резьбу обычно накатывают, а не нарезают, что выравнивает зернистую структуру стали и повышает прочность. Шаг и большой диаметр спроектированы таким образом, чтобы обеспечить достаточное сопротивление выдергиванию принимающего материала. Мелкая резьба обычно используется для соединений металл-металл, обеспечивая большее количество витков на дюйм для большей удерживающей способности в тонких секциях. Грубая резьба часто предпочтительна для соединений дерева с металлом или композитных материалов, где необходима большая глубина резьбы, чтобы сместить материал, не вызывая его раскола или крошения.
- Интегрированная опорная поверхность:распределяет нагрузку зажима без свободной шайбы.
- Шестигранный привод:более высокая передача крутящего момента и уменьшенное проскальзывание долота под нагрузкой.
- Точка самосверления:исключает необходимость отдельного сверления в соединениях сталь-сталь.
- Прецизионный рулон ниток:поддерживает постоянное сопротивление зацеплению и выдергиванию.
2. Стандарты, размеры и система счисления.
На мировом рынке крепежных изделий этот продукт признается под несколькими соглашениями об наименованиях — DIN 7504K, AS/NZS 3566 и эквивалентами дюймовой серии IFI, — но основные переменные остаются неизменными: диаметр, длина, шаг резьбы, геометрия головки и диаметр точки сверления. В каталоге поставщика могут быть указаны десятки комбинаций, но решение по спецификации обычно сводится к двум вопросам: какую общую толщину необходимо соединить и какой номер точки позволяет просверлить такую толщину до зацепления резьбы.
Система начисления баллов является единственной наиболее важной переменной выбора, и она чаще всего применяется неправильно. Точка №2 предназначена для тонкого листового металла. Пункт №3 охватывает широкую середину общего строительства. Точка №5 требуется для тяжелой структурной плиты. Если точка сверления без резьбы короче, чем совокупный пакет материалов, резьба начинает вгрызаться до того, как острие выйдет из нижнего слоя. Результатподдомкрачивание: два слоя раздвигаются, зацепление резьбы нарушается, и винт может сломаться из-за скручивающей перегрузки.
| Номер точки | Типичная толщина металла | Общий случай использования |
|---|---|---|
| Пункт №1 | До 0,062 дюйма (≈ 1,6 мм) | Ультратонкий листовой металл, воздуховоды HVAC |
| Пункт №2 | До 0,110 дюйма (≈ 2,8 мм) | Легкий листовой металл, тонкая облицовка |
| Пункт №3 | 0,110–0,210 дюйма (≈ 2,8–5,3 мм) | Общее строительство, кровля, стальной каркас. |
| Пункт №4 | 0,210–0,250 дюйма (≈ 5,3–6,4 мм) | Средняя конструкционная сталь, тяжелый каркас |
| Пункт №5 | 0,250–0,500 дюйма (≈ 6,4–12,7 мм) | Тяжелые конструкционные балки, толстая пластина |
Декодирование эквивалентов DIN и IFI
Метрические и дюймовые серии не всегда совпадают между поставщиками. Диаметры DIN ST4.8, ST5.5 и ST6.3 соответствуют обычным легким и средним конструкционным соединениям; Диаметры IFI №10, №12 и №14 предназначены для рынка Северной Америки. Спецификация, которая работает в одной серии, не может считаться взаимозаменяемой в другой без одновременной проверки длины точки, шага резьбы и диаметра подшипника головки. Например, винт DIN ST5.5 может иметь немного другой шаг резьбы по сравнению с винтом IFI № 12, что может повлиять на зацепление в предварительно нарезанных отверстиях или требуемый крутящий момент.
Выбор длины и расчет стопки материалов
Выбор длины следует практическому правилу: резьбовая часть должна выходить за пределы соединяемого материала как минимум на три полных витка резьбы. Этот запас защищает прочность на выдергивание и учитывает незначительные изменения толщины материала. Если стопка включает в себя изоляцию, герметик или неровный зазор, острие должно быть достаточно длинным, чтобы освободить всю стопку до начала зацепления резьбы. Инженерам следует всегда рассчитывать общую толщину материала (включая любые прокладки и шайбы) и прибавлять как минимум 1,5-кратный диаметр винта, чтобы определить требуемую минимальную номинальную длину.
3. Выбор покрытия: подбор винта в зависимости от экспозиции
Механическая конструкция крепежа определяет, сможет ли он обеспечить соединение. Его покрытие определяет, сохранится ли это соединение. Одна и та же геометрия винта может быть обеспечена гальваническим цинкованием, горячим цинкованием, цинково-алюминиевым чешуйчатым покрытием или многослойными керамическими системами, и разница в производительности в солевом тумане не является инкрементной, а категорической.
Стандартное гальваническое цинкование обеспечивает базовую защиту в помещении и в условиях умеренной защищенности на открытом воздухе. В прибрежном или промышленном климате на этом покрытии в течение нескольких месяцев может появиться красная ржавчина. Горячее цинкование обеспечивает более толстый защитный слой цинка для суровых условий эксплуатации на открытом воздухе и в морских условиях, но толщина покрытия может повлиять на посадку резьбы и требует осторожного обращения при установке.
Гальванический цинк и его ограничения
Гальваническое цинкование является наиболее распространенным и экономичным покрытием для самосверлящих винтов. Он обеспечивает равномерное тонкое покрытие, которое существенно не изменяет размеры резьбы, обеспечивая плавную установку. Однако стандартное цинковое покрытие относительно тонкое, часто в пределах от 5 до 15 микрон. В средах с высокой влажностью, солевыми брызгами или промышленными загрязнителями слой цинка быстро изнашивается. Как только цинк исчерпывается, лежащая в основе углеродистая сталь начинает корродировать, что приводит к ослаблению конструкции и появлению неприглядных полос ржавчины на фасаде здания.
Горячее цинкование для суровых условий эксплуатации
Для применений, требующих длительного срока службы, предпочтительным выбором является горячее цинкование (HDG). Процесс HDG включает погружение винта в расплавленный цинк, создавая металлургическую связь, в результате чего образуется толстое, устойчивое к истиранию покрытие. Слои сплава цинка и железа обеспечивают превосходную защитную защиту. Однако толстое покрытие может сделать резьбу немного тяжелее, что потребует использования гаек с перенарезанной резьбой или особых методов завинчивания. HDG идеально подходит для соединений тяжелых стальных конструкций, наружных ограждений и морской среды.
Передовые системы Zn-Al-Ceramic
Системы цинк-алюминий-керамика типа Ruspert представляют собой другой подход. Покрытие представляет собой композит: жертвенный цинковый слой, барьерный слой из алюминия и неорганическое керамическое верхнее покрытие, закрывающее микропоры. Данные о нейтральном солевом тумане для этих систем обычно указывают на устойчивость к красной ржавчине более 1000 часов по сравнению с примерно 72–120 часами для обычного цинкования. Для крыш, фасадов и солнечных батарей, которые сложно обслуживать, этот разрыв в производительности является разницей между исправной сборкой и преждевременной заменой.
The Самосверлящий винт с шестигранной головкой и фланцевой головкойчасто оцениваются только по характеристикам покрытия, но в спецификации покрытие, подложка и окружающая среда должны рассматриваться как единая система.
| Тип покрытия | Относительная защита от коррозии | Ориентировочные характеристики в солевом тумане | Оптимальная среда |
|---|---|---|---|
| Гальванический цинк | Базовый | ≈ 72 – 120 часов | В помещении, сухо, слегка защищено |
| Горячее цинкование | Высокий | Зависит от толщины, существенный | Тяжелый на открытом воздухе, морской |
| Цинк-алюминиевые чешуйки (типа Дакромет) | Высокий | Несколько сотен часов | Промышленные, автомобильные, прибрежные |
| Zn-Al-керамика (типа Русперт) | Очень высокий | Красная ржавчина > 1000 часов | Прибрежные кровля, химические заводы, непригодные для обслуживания поверхности |
Гальваническая коррозия и разнородные металлы
Выбор покрытия также зависит от совместимости материалов. Оцинкованный винт из углеродистой стали, контактирующий с алюминиевой панелью, в присутствии влаги может создать гальваническую пару. Менее благородный металл корродирует преимущественно, и образующиеся в результате красные полосы ржавчины являются одновременно недостатком долговечности и эстетическим недостатком. В прибрежных зонах и при изготовлении алюминиевых конструкций подходящей спецификацией являются корпуса из нержавеющей стали, биметаллические конструкции или барьерные покрытия, а не более тяжелый слой цинка на той же подложке из углеродистой стали.
4. Наука монтажа: скорость, давление и сжатие уплотнения.
Самосверлящие винты — это инструменты для резки металла, а не шурупы по дереву. Они работают в пределах определенной скорости и окна подачи. За пределами этого окна острие перегревается, закаливает сталь или не вгрызается. Разница между чистым отверстием и обгоревшим наконечником обычно зависит от числа оборотов и давления, а не от качества крепления.
Для стандартных винтов из углеродистой стали производительность обычно составляет от 1500 до 2500 об/мин. Самосверлящие винты из нержавеющей стали требуют более низких скоростей — часто от 1000 до 1500 об/мин — потому что материал затвердевает и сохраняет тепло. Когда острие вращается слишком быстро без достаточного давления подачи, трение поднимает температуру наконечника за пределы диапазона отпуска. Острие синеет, теряет твердость и перестает резать. Затем винт вращается, не проникая в него, и установщик часто еще больше увеличивает скорость, что ускоряет выход из строя.
Выбор инструмента для стабильных результатов
Инструмент имеет такое же значение, как и скорость. Отвертка со сцеплением и чувствительной к глубине насадкой обеспечивает равномерную посадку. Ударный шуруповерт с высоким крутящим моментом, напротив, применяет неконтролируемые удары и крутящий момент; головка может оторваться так же, как и фланец, или шайба из EPDM может быть раздавлена до того, как оператор отреагирует. Для любого применения, включающего уплотнительную шайбу, контроль крутящего момента не является обязательным. Использование головки, чувствительной к глубине, гарантирует, что каждый винт будет завинчен на одинаковую глубину, идеально сжимая шайбу независимо от усталости оператора.
Окно сжатия шайбы EPDM
На кровле и облицовке шайба из EPDM является основным гидроизоляционным слоем. Он имеет узкий правильный диапазон сжатия. Чрезмерное сжатие заставляет резину выходить за пределы металлической основы, подвергая ее воздействию ультрафиолета и разрывая связь резины с металлом. Недостаточное сжатие оставляет шайбу свободной, позволяя капиллярному действию втягивать влагу под головку. При правильной установке EPDM слегка виден на краю металлической шайбы, а металлическая подложка плоская или слегка вогнутая, а не изогнутая вверх.
Давление вниз — это вторая половина уравнения скорости подачи. Легкое «распирающее» давление на высоких оборотах заставляет острие тереться и скользить, а не резать. Постоянное линейное усилие — примерно от 25 до 35 фунтов во многих полевых направляющих — удерживает режущие кромки в зацеплении и образует скручивающуюся металлическую стружку. Мелкая металлическая пыль и синий кончик — признаки трения, а не резки. Закрученные стружки указывают на то, что тепло уходит вместе с стружкой, а не накапливается в винте.
5. Виды неудач, которые связаны с выбором и техникой
Большинство сбоев на месте эксплуатации, приписываемых «плохим винтам», на самом деле являются ошибками технических характеристик или неправильной установкой. Понимание механизма каждой неисправности сокращает процесс диагностики и предотвращает повторение инцидентов.
Подъём и зачистка резьбы
Как описано в разделе, посвященном номерам точек, подъем происходит, когда зацепление резьбы начинается до того, как точка сверления выйдет из материала дна. Слои разделяются, в верхнем листе срывается резьба, и винт может защелкнуться в головке. Коррекцией является более длинная точка, а не больший диаметр или более высокий крутящий момент. Осмотр отверстия после снятия может выявить, зацепилась ли резьба преждевременно.
Ходьба и повреждение поверхности
Винт, который проходит по панели перед тем, как его закусить, царапает цинковое или лакокрасочное покрытие и создает место возникновения коррозии. Ходьба является обычным явлением, когда острие слишком велико для тонкого листа, когда начальное давление слишком легкое или когда сверло изношено. Более острая точка для тонкого калибра и твердое пусковое давление решают большинство случаев. В некоторых ситуациях использование пробойника или специального сверла для тонкого металла может полностью исключить ходьбу.
Щелчок головки и перегрузка крутящего момента
Сдвиг головки — это нарушение ограничения крутящего момента. Частыми причинами являются ударные приводы и изношенные сцепления. Винт может достичь посадочной поверхности, а затем получить пик крутящего момента, превышающий усилие перехода от головки к хвостовику. Чувствительная к глубине насадка или отвертка с ограничением крутящего момента предотвращают появление шипа. Обеспечение правильного размера насадки также имеет решающее значение, поскольку плохо установленная насадка может привести к закруглению углов шестигранной головки, что потребует чрезмерного усилия для ее снятия.
Деградация покрытия и коррозия поверхности раздела
Контакт разнородных металлов во влажной среде создает гальванический элемент. Повреждение проявляется в виде пятен ржавчины, вздутий покрытия или потери сечения на границе раздела. Решением проблемы является выбор материала: нержавеющая сталь, биметаллическая конструкция или соответствующее барьерное покрытие, соответствующее материалу панели и категории воздействия. Регулярные визуальные проверки во время строительства позволяют выявить участки, где покрытия были повреждены во время установки, что позволяет выполнить подкраску до сдачи конструкции в эксплуатацию.
Каждый из этих режимов отказа усиливает один и тот же принцип:Самосверлящий винт с шестигранной головкой и фланцевой головкойявляется компонентом системы. Номер точки, покрытие, подложка, инструмент и техника должны выбираться вместе. Высококачественное покрытие не может компенсировать недостаток размера острия, а винт премиум-класса не сможет выдержать воздействие ударного шуруповерта без контроля глубины.
6. Обеспечение качества и протоколы проверок
Обеспечение надежности соединений в сложных строительных проектах требует надежного процесса обеспечения качества. Подрядчики и подрядчики должны внедрить протоколы проверки, охватывающие как входящий крепеж, так и готовую установку.
Проверка размеров
Входящие крепежные детали должны быть отобраны для проверки критических размеров: диаметра головки, толщины фланца, главного и второстепенного диаметров резьбы и длины острия. Изменения этих размеров могут повлиять на способность винта эффективно сверлить и надежно зажимать. Например, фланец меньшего размера может не обеспечить достаточную опорную поверхность, что приведет к деформации панели. Длина острия короче указанной может привести к продавливанию более толстых штабелей материала.
Тестирование толщины покрытия
Для проектов в агрессивных средах проверка толщины покрытия имеет важное значение. Магнитно-индукционные датчики можно использовать для неразрушающего измерения толщины покрытий из цинка или цинковых сплавов. Альтернативно, лабораторные испытания расходных образцов могут подтвердить работоспособность в солевом тумане и адгезию покрытия. Единственным способом гарантировать ожидаемый срок службы является обеспечение соответствия покрытия техническим характеристикам.
Проверка механических свойств
Механические свойства винта, такие как прочность на кручение и твердость, имеют решающее значение для самосверлящих операций. Испытание на прочность на кручение определяет максимальный крутящий момент, который винт может выдержать до того, как головка срежется или хвостовик скрутится. Испытание на твердость подтверждает, что острие сверла достаточно закалено, чтобы проникнуть в целевую сталь без затупления, в то время как сердечник остается достаточно прочным, чтобы противостоять хрупкому разрушению. Поставщикам нравитсяДЖИНРУНобычно предоставляют сертификацию этих свойств на основе серийных испытаний.
7. Часто задаваемые вопросы
Как узнать, какой номер точки использовать для заданной толщины материала?
Могу ли я использовать ударную отвертку для установки этих винтов?
Что заставляет самосверлящий винт «ходить» по панели перед сверлением?
Стоит ли выбирать покрытие типа Ruspert вместо стандартного цинкования?
Почему на некоторых установленных винтах через несколько месяцев появляются полосы ржавчины?
Для покупателей и спецификаторов, которым необходимы документированные варианты размеров и покрытий, команда инженеров может предоставить подробные спецификации и отчеты об испытаниях. Важнейшим шагом является определение пакета материалов, категории воздействия и инструментов до размещения заказа, а не после того, как первое соединение не удалось.
Головка фланца, номер точки и покрытие не являются независимыми элементами. Это единое решение по спецификации. Когда они соответствуют условиям применения, самосверлящие винты с шестигранной головкой с фланцевой головкой обеспечивают комбинацию, которая объединяет сложные строительные конструкции: скорость сверления, стабильность зажима и устойчивость к коррозии за одну операцию.
Независимо от того, включает ли следующий проект металлическую кровлю, установку солнечных батарей или легкую конструкционную сталь, правильной отправной точкой является технический разговор о толщине материала, подверженности воздействию и методе установки.Связаться с намичтобы согласовать спецификацию крепежа с применением до того, как будет закручен первый винт.
Свяжитесь с нами для поддержки проекта